


Много{0}}машина за огъване на тръби
Много{0}}машина за огъване на тръби - Техническа продуктова спецификация и Ръководство за доставка
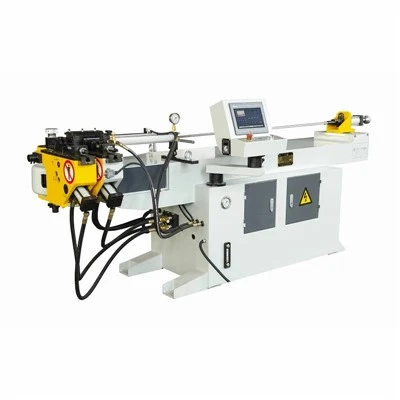
Машината за огъване на тръби с множество-щампи интегрира множество купчини инструменти (конфигурации за купчина-и-множество-радиуси) върху една подвижна шейна или плъзгач за огъване. Тази архитектура позволява на операторите да изпълняват различни радиуси на централната линия (CLR), сложни ъгли или преходи с много-диаметър върху единичен тръбен компонент в рамките на един автоматизиран цикъл на зареждане.
Елиминирането на ръчната смяна на щампите между завоите намалява манипулирането на частите, премахва кумулативните грешки при позициониране и съкращава времената на цикъла с до 35% за сложни геометрии, като трасиране на автомобилни изпускателни газове, аерокосмически флуидни линии и HVAC колектори. Изградена върху тежка-габаритна,-освободена от напрежението заварена стоманена рамка, машината поддържа структурна твърдост при високи сили на огъване, осигурявайки стриктна ъглова повторяемост при големи-обемни производствени смени.
Технически спецификации
|
Параметър на спецификацията |
Стандартен индустриален бенчмарк/обхват |
|
Макс. Външен диаметър на тръбата (OD) |
Phi 16 mm - Phi 114 mm (Може да се персонализира до Phi 219 mm) |
|
Макс. Дебелина на стената |
0,5 mm - 6.0 mm (зависи от материала) |
|
Брой стекове матрици (нива) |
2 до 5 нива на стека (едновременно или променливо позициониране на стека) |
|
Мин. / Макс. Радиус на централната линия (CLR) |
1,0 x OD до 5,0 x OD (в зависимост от дорника) |
|
Управляеми CNC оси |
3 до 8 електрически/хидравлични оси (Подаване-Y, Завъртане-B, Огъване-C, Преместване-Подреждане, Напредване на дорника, Помощ при натиск) |
|
Прецизност на огъване (повторяемост) |
+/- 0.05 deg (Ъглово), +/- 0.1 mm (Линейно позициониране) |
|
Макс. Ъгъл на огъване |
180 градуса + надбавка за пружиниране |
|
Задвижваща система |
Абсолютни много{0}}осни серво мотори, съчетани с високо{1}}прецизни планетарни скоростни кутии |
|
Система за контрол |
Индустриално ЦПУ с 15-инчов сензорен екран, 3D симулация и STEP/IGES CAD импортиране |
|
Захранване / Работно налягане |
380V/50Hz/3-фазен (или персонализиран); Налягане в хидравличната система: 14 MPa - 21 MPa |
Ключови характеристики
Инструментална каретка за много-стекове:Помещава множество нива на инструменти върху вертикално или хоризонтално преместващ се плъзгач, задвижван от серво мотори с висок-въртящ момент за превключване на радиусите на огъване в-цикъла без намесата на оператор.
Архитектура на твърда огъваща се глава:Ковано и прецизно-обработено рамо за огъване от легирана стомана, проектирано да издържа на деформация при усукване по време на-операции по огъване на неръждаема стомана или титан с високо натоварване.
Динамичен натиск Die Assist:Синхронизираният допълнителен усилващ цилиндър прилага програмируема натискаща сила по време на огъване, за да предотврати изтъняване на стената по външния радиус и набръчкване по вътрешния радиус.
Серво управление със затворен-контур:Всички първични оси на формоване използват абсолютни енкодери за- обратна връзка в реално време, елиминирайки необходимостта от цикли на насочване след нулиране на мощността и поддържайки позиционна точност при продължителни смени.
Интегрирана пружинна компенсация:Софтуерът за управление изчислява данните за еластичното възстановяване на материала въз основа на якостта на опън, дебелината на стената и съотношението на радиуса, като автоматично регулира над-ъглите на огъване.
Работен процес
Зареждане и затягане на материала:Суровата тръба се зарежда ръчно или автоматично в CNC цангата. Каретката позиционира тръбата спрямо програмираното аксиално разстояние (ос Y) и ъгъл на въртене (ос B).
Избор и позициониране на стека:Наборът от много- матрици се измества вертикално или хоризонтално, за да подравни определеното ниво на инструменти (съответстващо на необходимия радиус и размер на тръбата) с централната линия на матрицата под налягане.
Захващане на дорника и чистачката:Вътрешният дорник преминава през допирателната точка на завоя, за да поддържа вътрешната стена на тръбата, докато неподвижната матрица за почистване предотвратява изкривяването на материала.
Изпълнение на много{0}}огъване:Основното рамо за огъване (ос C) върти матрицата за огъване, докато матрицата за натиск и помощното усилване напредват синхронно със съвпадащи скорости, за да формират радиуса.
Извличане на дорник и разтоварване на части:След завършване на ъгъла на огъване, дорникът се прибира леко (ранно изваждане), за да изчисти образувания радиус, скобата се отваря и машината индексира към следващото положение на огъване или разтоварва готовия детайл.
Приложения
Автомобилни изпускателни системи и тръбопроводи за течности:Формиране на сложни много-радиусни каталитични преобразувателни тръби, маслени тръбопроводи на турбокомпресор и структурни елементи на шасито от алуминизирана стомана и неръждаема стомана.
Аерокосмически и отбранителни тръбопроводи:Производство на тръбопроводи за хидравлични флуиди с висока{0}}интегритет и тръби за система за контрол на околната среда (ECS) от инконел, титан и висококачествени алуминиеви сплави-.
HVAC&R топлообменници:Огъване на медни и алуминиеви връщащи колена и вериги на изпарителната намотка с тесни изисквания за стъпка.
Търговско обзавеждане и фитнес оборудване:Обработка на структурни тръби от-въглеродна стомана с висока якост за ергономични рамки, фитнес уреди и медицински легла с нулеви повърхностни белези.
Инструменти и конфигурация
Сглобяване на купчина инструменти:Всяко ниво на стека се състои от матрица за огъване, матрица за затягане, матрица за натиск, матрица за чистачки и вътрешен дорник, пригоден за конкретната тръба OD и CLR.
Избор на материал за инструментална екипировка:Компонентите на инструментите се произвеждат от термично{0}}обработена легирана стомана (напр. 40Cr, Cr12MoV) или бронзови/найлонови вложки на Ampco, за да се елиминира натъртването при формоване на тръби от неръждаема стомана, титан или полиран месинг.
Конфигурации на дорника:Избор на дорници за тапи, формовани дорници или гъвкави дорници с много -сфери в зависимост от фактора на трудност (съотношението на CLR към дебелината на тръбата).
Бързо{0}}сменяема адаптерна плоча:Проектиран с хидравлични или механични механизми за бързо{0}}освобождаване, за да се намали времето за престой-на целия комплект инструменти до под 30 минути.
Персонализиране
Модификация на свободната зона:Увеличените дължини на леглото и специализираните огъващи глави с тесен-профил могат да бъдат проектирани да поемат сложни, три{1}}измерни много-огънати автомобилни части, които рискуват сблъсък със стандартни машинни рамки.
Интеграция на автоматизацията:Съвместимост на интерфейс (I/O сигнали, Ethernet/IP или Profinet) за безпроблемна интеграция с роботизирани рамена за товарене/разтоварване, автоматични зареждащи пакети и камери-за откриване на шевове.
Специализирани хидравлични агрегати (HPU):Специални скорости на потока и конфигурации с двойна-помпа за тежки{1}}стенни промишлени тръбопроводни приложения, изискващи продължително високо налягане.
Качество и тестване
В-домашна обработка и облекчаване на структурното напрежение:Основните рамки на машината и отливките на огъващата глава се подлагат на прецизно фрезоване с ЦПУ след термично отгряване и облекчаване на вибрационното напрежение, за да се елиминират остатъчните напрежения при заваряване и да се предотврати отклонението на центровката.
Проверка на размерите:Критичните допуски при сглобяване-като концентричност на шпиндела, успоредност на плъзгащите се релси и правоъгълност на оста-се проверяват с помощта на лазерни интерферометри и 3D координатни измервателни машини (CMM).
Фабрично приемане (FAT):Преди изпращане всяка машина се подлага на 72-часов непрекъснат сух-тест, последван от пробно огъване на материал на живо с помощта на посочени от клиента тръби за проби, за да се провери ъгловата повторяемост, повърхностното покритие и границите на изтъняване на стените.
ЧЗВ
В: Как машината с много-матрици предотвратява смущения в инструментите при превключване между съседни радиуси?
О: Машината използва прецизен много{0}}осов линеен плъзгач или механизъм за вертикално повдигане, управляван от специални серво задвижвания. Разстоянието-до-център между съседните нива на инструменти е проектирано с достатъчна механична хлабина, а алгоритмите-за откриване на сблъсъци в CNC софтуера симулират обвивката на хлабината преди изпълнение на цикъла.
Въпрос: Каква е минималната права допирателна, необходима между две съседни чупки?
О: Като цяло се изисква права допирателна дължина, еквивалентна на най-малко 1,5 x OD на тръбата между завоите, за да се позволи на скобата да захване здраво тръбата, без да деформира предишния радиус. За нулеви-изисквания за огъване по допирателна, специализирани тънкостенни-сегментирани инструменти или конфигурации за натискане-огъване трябва да бъдат оценени по време на технически преглед.
Въпрос: Може ли тази машина да обработва материали с висока{0}}якост като титан или инконел без напукване на стените?
A: Да. Обработката на сплави с висока-якост и ниска-пластичност изисква напълно програмируем усилвател на матрицата под налягане, синхронизирано съвпадение на скоростта между огъващото рамо и усилвателя и вътрешни гъвкави сферични дорници за равномерно разпределяне на напрежението при формоване и предотвратяване на локално изтъняване или разкъсване на стените.
Въпрос: Кои CAD формати са съвместими със системата за управление на машината за офлайн програмиране?
A: CNC контролерът импортира стандартни формати за обмен, включително .step, .iges и .igs файлове. Вграденият -софтуер за 3D програмиране автоматично извлича данни за огъване XYZ или YBC, изчислява параметрите на пружиниране и изпълнява симулация на сблъсък преди физическото производство.
В: Какви стандартни електрически и хидравлични инсталации са необходими в завода?
О: Стандартната конфигурация работи на 380V/50Hz/3-фазно захранване (регулируемо според регионалните изисквания). Хидравличната система използва хидравлично масло против износване ISO VG 46, а машината изисква външно подаване на сгъстен въздух (0,6 MPa - 0.8 MPa) за задействане на пневматични компоненти и разпръскване на смазване.
Въпрос: Каква документация и техническа поддръжка се предоставят при доставката?
О: Всяка доставка включва изчерпателна документация: електрически схеми, диаграми на хидравлични вериги, ръководства за експлоатация и поддръжка, PLC резервни кодове и сертификати за калибриране. Поддръжката за отдалечена диагностика е вградена чрез индустриален Ethernet, допълнена от незадължително -пускане в експлоатация на място и обучение на оператори от инженери по механични приложения.
Популярни тагове: много-машина за огъване на тръби, Китай много{1}}машини за огъване на тръби производители, доставчици, фабрика
Може да харесаш също



Изпрати запитване