


Машина за огъване на тръби с много-радиуси
Машина за огъване на тръби с много-радиуси
Машината за огъване на тръби с множество-радиуси интегрира множество радиуси на осевата линия (CLR) в една оперативна последователност, елиминирайки необходимостта от разтоварване и прехвърляне на части между отделни специализирани машини. Проектирана за високо-комплексни тръбни компоненти, системата използва много-стекова инструментална конфигурация, монтирана върху програмируем преместващ се плъзгач или вертикален стеков възел.
Производствените съоръжения, в които се използва тази машина, обикновено произвеждат сложни изпускателни системи, аерокосмически флуидни линии и структурни рамки с много-огъване, където пространствените ограничения изискват различни радиуси на непрекъсната тръба. Архитектурата поддържа CNC управление по множество оси, синхронизиране на подаване, въртене и равнини на огъване, като същевременно поддържа строги позиционни толеранси между преходите.

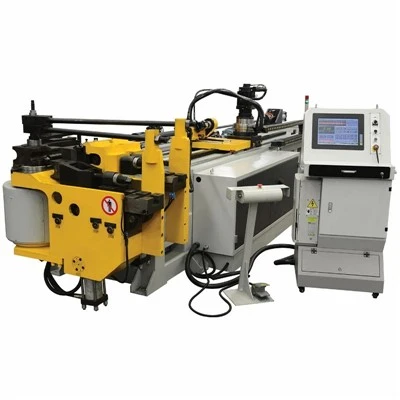


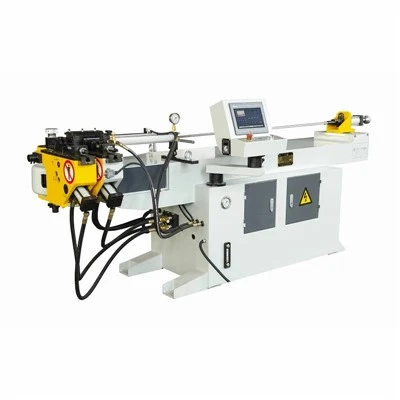

Инструментална каретка за много-стекове:
Хидравлично или серво{0}}задвижван вертикален/хоризонтален плъзгач незабавно позиционира активния стек с инструменти, намалявайки времето за цикъл между преходите на различни радиуси върху един детайл.
Твърдо чугунено легло:
Отливката с-освободен от напрежението механит потиска хармоничните вибрации по време на обработката на неръждаема стомана и титан с висок-въртящ момент, предотвратявайки микро-напукване при екстрадосите на огъване.
Софтуер за симулация на сблъсък:
Интегрираният 3D графичен интерфейс за програмиране открива смущения в инструментите, скобите и леглото на машината преди изпълнението на физическия цикъл.
Динамичен натиск Die Assist:
Синхронизираният усилващ цилиндър прилага аксиална сила на натискане, съответстваща на скоростта на радиуса на огъване, неутрализирайки изтъняването на външния радиус на тесните-CLR завои.
Програмируемо извличане на дорник:
Усъвършенстваното предварително{0}}време за прибиране предотвратява срутването на вътрешната стена и елиминира нарязването на инструментите върху тънкостенни-тръби от алуминий и сплав.
Технически спецификации
|
Спецификация Елемент |
Индустриална стандартна гама |
Тежко{0}}конфигурация |
|
Макс. Външен диаметър на тръбата (OD) |
16 мм – 50 мм |
До 114 мм (в зависимост от персонализираните инструменти) |
|
Макс. Дебелина на стената |
0,5 мм – 3,0 мм |
До 6,0 mm (въглерод/неръждаема стомана) |
|
Диапазон на радиуса на централната линия (CLR). |
1.5D до 5D |
Конфигурируемо за изискване за стек |
|
Брой нива на стека |
2 до 3 радиуса на част |
До 4 нива на стека (плюс натискане-огъване) |
|
Прецизност на оста на огъване |
+/- 0.05 град |
+/- 0.02 градуса (Серво управление със затворен-контур) |
|
Прецизност на подаване и въртене |
+/- 0.05 мм / +/- 0.05 град |
+/- 0.02 мм / +/- 0.02 град |
|
Задвижваща система |
Абсолютни серво мотори |
Моментни двигатели с директно{0}}задвижване + хидравлична скоба |
|
Система за контрол |
Индустриален CNC / IPC със сензорен екран |
Много{0}}осна интерполирана-шина в реално време |
Работен процес
Зареждане и затягане на материала:Суровата тръба се зарежда в цангата на шейната. Матрицата за хидравлично налягане и матрицата за скоба закрепват тръбата към матрицата с избрания радиус в активния стек.
Позициониране на дорника:Вътрешната запушалка на дорника преминава през допирателната точка на огъването, за да поддържа целостта на вътрешната стена срещу изкривяване.
Изпълнение на много{0}}огъване:Огъващото рамо се завърта до програмирания ъгъл, докато матрицата за натиск подпомага аксиалния натиск. За преход към втори радиус, каретката се измества вертикално или хоризонтално, за да подравни вторичния набор от инструменти, без да освобождава основната цанга.
Отдръпване и прогресия:Дорникът се прибира леко, скобата и матрицата за натиск се освобождават и каретката индексира тръбата напред и се завърта към следващата равнина за последващи операции.
Частично разтоварване:След завършване на цикъла готовият много-радиусен компонент изчиства зоната на инструмента автоматично чрез пневматично изхвърляне или ръчно изваждане.
Приложения
Автомобилни изпускателни системи и тръбопроводи за течности:
Тръби за каталитичен преобразувател, подаване на масло на турбокомпресор и напречни-елементи на шасито, изискващи плътни завои.
Космонавтика и отбрана:
Система за контрол на околната среда (ECS) тръбопроводи и хидравлични тръбопроводи, произведени от инконел, титан и термо{0}}устойчиви неръждаеми сплави.

Търговско обзавеждане и фитнес оборудване:
Ергономични структурни рамки, интегриращи преходи с променлив радиус за естетическо и функционално пространство.
ОВК и охлаждане:
Медни и алуминиеви разпределителни колектори, включващи последователни стегнати обратни завои.
Инструменти и конфигурация
Успешното много-радиусно огъване разчита на прецизно съвпадение на инструментите. Нашият инженерен екип валидира геометрията на инструмента въз основа на границите на удължаване на материала и характеристиките на пружинното връщане.
Компоненти на пакета инструменти:
Топчета за дорник (тип свързване за тесни радиуси), матрица за чистачки (твърдосплавен-с връх за тънкостенен{-алуминий/стомана), матрица за затягане, матрица за натиск и форми за огъване с радиус на много-жлебове.
Избор на материал:
D2 инструментална стомана за стандартна въглеродна стомана; Бронз Ampco или твърдо-хромирана легирана стомана за неръждаема стомана и титан за предотвратяване на стържене и натрупване от триене.
Опции за конфигурация:
Стандартни конфигурации с 2-радиуса до настройки на 4 стека, интеграция с автоматизирани товарни портали и бързосменяеми хидравлични затягащи приемници.
Качество и тестване
Надеждността на производството се проверява чрез стриктни протоколи за изпитване на размери и металургични тестове, внедрени в нашето производствено съоръжение:
Обработка на рамки:Всички заварени основни рамки се подлагат на термично отгряване за облекчаване на напреженията, последвано от CNC обработка на пода-пробиване, за да се поддържа паралелността на леглото в рамките на 0,03 mm над 2 метра.
Проверка на скоростната кутия и трансмисията:Планетарните предавателни кутии и сачмено-винтовите винтове се подлагат на калибриране с лазерен интерферометър, за да се провери хлабината и точността на позициониране преди окончателното сглобяване.
Фабрично приемане (FAT):Всяка машина се подлага на непрекъснат 72-часов тест за издръжливост на суха-работа и тест на живо, като се използват осигурени от клиента епруветки за проби, за да се провери точността на ъгъла на огъване, коефициентите на изтъняване на стените и границите на овалността.
Сертификация за съответствие:Електрически табла, изградени по стандартите CE / UL; хидравлични компоненти, отговарящи на стандартите ISO.
Персонализиране
Капиталните машини изискват интегриране в съществуващи планове на заводи и производствени работни процеси. Ние модифицираме стандартни платформи въз основа на конкретни параметри на приложението:
Дължини на специализирани колички:
Удължени формати на леглото за настаняване на изключително-дълги тръби на шасито или индустриални тръбопроводни колектори до 6000 mm.
Софтуерна интеграция:
Персонализирани PLC протоколи (Profinet, Ethernet/IP) за взаимодействие с фабрични MES системи и роботизирани зареждащи клетки.
Персонализиране на корпуса и безопасността:
Светлинни завеси по периметъра, безопасно PLC блокиране и акустични овлажняващи заграждения за високо{0}}скоростни автоматизирани линии.
ЧЗВ
Въпрос: По какво се различава машината за огъване на тръби с много-радиус от машината с един-радиус?
О: Машина с един-радиус изисква ръчни или механични промени на инструмента за превключване между различни радиуси на огъване на една и съща част, което увеличава времето на цикъла и грешките при работа. Машина с множество-радиуси разполага с множество купчини инструменти върху подвижна шейна, което позволява на CNC контролера да превключва между различни радиуси в рамките на една и съща програмна последователност, без да разтоварва детайла.
В: Какъв е минималният радиус на централната линия (CLR), който може да се постигне без набръчкване на стената?
О: Постижимият CLR зависи силно от материала на тръбата, външния диаметър и съотношението на дебелината на стената (T/D). Стандартните конфигурации успешно постигат 1,5D до 2D огъвания с помощта на много-сферичен дорник и подходяща матрица за изтриване. Тънкостенните-приложения от неръждаема стомана или титан изискват специфичен анализ на хлабината на инструмента от нашия инженерен екип.
В: Как се обработва смяната на инструментите между различните производствени партиди?
О: Времето за смяна на партида е сведено до минимум чрез хидравлични бързо{0}}сменяеми приемници на скоби и програмирано индексиране на каретката. Повечето преходи от -към-стек в рамките на работеща програма се извършват автоматично чрез позициониране на серво за по-малко от 5 секунди, докато физическата подмяна на набор от инструменти за напълно ново семейство части обикновено отнема от 15 до 30 минути.
В: Какви данни са необходими, за да получите точна оферта за машина и инструменти?
О: За да осигурите техническа съвместимост, предоставете своя пълен чертеж на част или 3D STEP файл, външен диаметър на тръбата (OD), дебелина на стената, клас на суровината (напр. SUS304, алуминий 6061), необходимите радиуси на централната линия (CLR) и прогнозен годишен обем на производството.
Въпрос: Може ли тази машина да се интегрира с автоматизирани роботи за товарене и разтоварване?
A: Да. Системата за управление с ЦПУ включва хардуерни I/O разширителни слотове и специални протоколи за ръкостискане (като блокировки за безопасност на роботи и сигнали за стартиране/завършване), предназначени за директна интеграция с портални товарачи, шарнирни рамена на роботи и автоматични подаващи устройства за снопове тръби.
Въпрос: Какъв вид следпродажбена техническа поддръжка и наличност на резервни части предоставяте?
О: Ние предоставяме дистанционна диагностична поддръжка чрез сигурна индустриална Ethernet връзка, пълни електрически и хидравлични схеми и изчерпателна документация за обучение на оператори/поддръжка. Критичните износващи се елементи, включително матрици за чистачки, дорници и хидравлични уплътнения, се съхраняват за незабавно международно изпращане.