


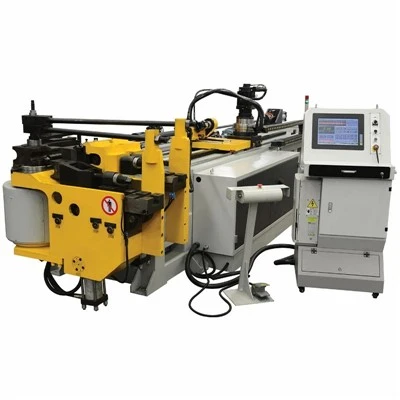
Машина за рязане на правоъгълни тръби
Машината за рязане на правоъгълни тръби е промишлена система за рязане, създадена за висока-производителност и прецизно оразмеряване на конструкционни стоманени и легирани тръби. Проектиран за непрекъснати операции на смяна, той интегрира твърди механични структури със серво{2}}задвижвани механизми за подаване, за да елиминира вибрациите, да намали загубата на прорез и да поддържа стриктна перпендикулярност в дебели и тънкостенни-профили. Структурните компоненти претърпяват-отгряване за облекчаване на напрежението преди прецизна обработка с ЦПУ, за да се поддържа стабилност на размерите при големи натоварвания при рязане.
Технически спецификации
|
Спецификация Елемент |
Индустриален стандартен модел |
Персонализиран модел за тежки-натоварвания |
|
Макс. правоъгълен профил (В x Ш) |
300 х 200 мм |
500 х 300 мм |
|
Максимална дебелина на стената |
16 мм (въглеродна стомана) |
25 мм (въглеродна стомана) |
|
Толерантност на дължината на рязане |
+/- 0.2 mm на метър |
+/- 0.15 mm на метър |
|
Мощност на двигателя на главния трион |
15 kW |
30 kW |
|
Периферна скорост на ножа |
20 - 120 m/min (управляван с инвертор) |
15 - 100 m/min (управляван с инвертор) |
|
Налягане в хидравличната система |
12 MPa |
16 MPa |
|
Захранващо серво задвижване |
Абсолютен енкодер 3,8 kW |
Абсолютен енкодер 7,5 kW |
Ключови характеристики
Твърдо насочване на двойни-колони:Режещата глава се движи по протежение на вертикални колони с двойна прецизност-шлайфани, предварително-натоварени с линейни ролкови лагери, потискайки тракането и удължавайки експлоатационния живот на карбидния трион.
Хидравлично много{0}}точково затягане:Синхронизираните вертикални и хоризонтални затягащи менгемета закрепват тръбата от двете страни на прореза, предотвратявайки пропадането на стената върху тънкостенни кухи секции и минимизирайки вибрациите.
Измерване на дължината на затворена{0}}линия:Захранването на материала използва система от -рейка-и-пиньон енкодер с висока{0}}резолюция, изолирана от зоната на рязане, гарантираща прецизно позициониране независимо от приплъзването на материала.
Програмируеми параметри на рязане:Операторите въвеждат степен на материал, дебелина на стената и размери чрез HMI; PLC автоматично регулира скоростта на подаване надолу и скоростта на острието, за да съответства на напречното-сечение.
Интегриране на управление на чипове:Вградените-двойни шнекове за стърготини и резервоарът за филтриране на охлаждаща-течност с висок-поток предотвратяват натрупването на топлина в интерфейса на рязане и почистват непрекъснато железни остатъци.
Работен процес
Зареждане и отделяне на пакети:Снопове от правоъгълни тръби лежат върху хидравличната товарна платформа, където механизъм за стъпало-захранване отделя единичните тръби към входния ролков конвейер.
Позициониране на материала:Серво{0}}задвижваната каретка на захващане захваща задния край на тръбата и я индексира напред срещу прибиращ се механичен ограничител до програмираната дължина на рязане.
Сигурно затягане:Главните и спомагателните хидравлични менгемета захващат профила здраво в близост до равнината на рязане, за да изолират зоната на рязане от механичен резонанс.
Цикъл на рязане:Режещият диск се ускорява до програмираната скорост, прилага подаване надолу, контролирано от пропорционален хидравличен клапан, и прорязва профила с дозирано впръскване на охлаждаща течност.
Прибиране и освобождаване от отговорност:След завършване на рязането главата на триона се прибира вертикално, менгеметата се освобождават и отрязаният детайл се прехвърля през изходящи конвейери за напречно{0}}отвеждане, докато краищата на скрап падат в отделен контейнер.
Приложения
Структурна стоманена конструкция:Оразмеряване на правоъгълни кухи структурни секции (HSS) за строителни рамки, мостови ферми и модулни плъзгачи за растения.
Производство на автомобили:Рязане на -стоманени релси на шасито с висока якост, напречни греди и ударни греди, където правоъгълността на размерите влияе пряко върху точността на роботизираното заваряване.
Обработка на материали и стелажи:Производство на стойки и-носещи греди за високо{1}}складови системи за съхранение и тежки индустриални рафтове.
Селскостопанска техника:Производство на рамки на шасито и тегличи от тежки -стенни структурни тръби.
Инструменти и конфигурация
Избор на нож за трион:Използва TCT (Tungsten Carbide Tipped) циркулярни триони или би-метални лентови триони в зависимост от конкретната конфигурация на машината. Остриетата TCT имат специализирана геометрия на зъбите (Triple Chip Grind), оптимизирана за тръби от въглеродна стомана до 60 HRC.
Охлаждаща система:Използва инсталация за охлаждане с емулсия, оборудвана с магнитни сепаратори на стружките и 300-литров резервоар за утаяване за филтриране на метални частици до 20 микрона.
Електрически контроли:Изграден около Siemens S7{1}}1200 PLC и Comfort Panel HMI платформи, използващи ниско{2}}разпределителна уредба на Schneider, поместена в прахоустойчив-охлаждаем-топлообменник електрически шкаф (IP54).
Персонализиране
Автоматизация на подаване/извеждане:Модулни ролкови маси, товарачи на пакети и механизми за сортиране могат да бъдат проектирани така, че да съответстват на съществуващите фабрични планове и изисквания за дължина (6 m до 12 m дължини на склад).
Интеграция с модули за премахване на ръбове:Вградените станции за премахване на четки или скосяване могат да се синхронизират директно зад изхода на триона, за да се премахнат острите неравности преди заваряване или опаковане надолу по веригата.
Съответствие на напрежението и безопасността:Електрическите системи се адаптират към регионалните стандарти, включително съвместими с UL/CSA панели за инсталации в Северна Америка и съвместими с CE блокировки за безопасност за европейски съоръжения.
Качество и тестване
Структурните рамки са произведени от структурна стоманена плоча, заварени с помощта на екранирана метална дъга от AWS-сертифицирани заварчици и впоследствие закалени в газова-пещ при 600 градуса, за да се елиминират остатъчните вътрешни напрежения. Основните сондажни операции се изпълняват на подови-тип CNC бормашини в температурен-отдел за обработка, за да се осигури успоредно подравняване на водещите релси на главата на триона в рамките на 0,03 mm на разстояние от 1 метър. Всяка машина преминава задължителен 72{10}}часов тест за работа на сухо-, последван от реални опити за рязане на осигурени от клиента епруветки за проби, като се проверява скоростта на рязане, толерансът на дължината и правоъгълността преди опаковане и изпращане.
ЧЗВ
В: Как машината предотвратява изпъкналости от вътрешната страна на правоъгълната тръба?
О: Образуването на неравности е сведено до минимум чрез твърдо механично насочване с двойна -колона, синхронизирано много{1}}точково хидравлично затягане, което обездвижва стените на зоната на рязане, и програмируем контрол на подаване надолу, който съгласува зацепването на зъбите на острието с точната дебелина на стената.
Въпрос: Каква е минималната оставаща остатъчна дължина, за да се сведе до минимум загубата на материал?
A: Стандартната конфигурация на машината дава дължина на задния остатък от 100 mm. Допълнителна настройка за късо-остатъчно захващане може да намали това до 40 mm за тръби от-сплав с висока стойност.
В: Може ли тази машина да обработва алуминиеви структурни профили, както и въглеродна стомана?
A: Да. Чрез преминаване към остриета с карбиден-накрайник, предназначени за цветни метали, регулиране на периферната скорост на острието чрез инвертора и превключване към смазване с мъгла, машината реже алуминиеви структурни екструзии без размазване на материала.
В: Какви комунални услуги са необходими на фабричния етаж за инсталиране?
О: Машината изисква 3-фазно електрическо захранване (стандартно 480V/60Hz или 380V/50Hz), подаване на сгъстен въздух при 0,6 MPa за пневматични соленоиди и продух-дюзи и водосмесима охлаждаща течност, смесена в съотношение 10:1.
В: Как се обработват резервните части и техническата поддръжка в международен план?
О: Критичните износващи се компоненти, като водещи подложки, триони и уплътнения, се съхраняват на склад за незабавно изпращане на товари по въздух. PLC програмите поддържат дистанционни диагностични модули чрез Ethernet връзка за-отстраняване на неизправности в реално време от нашите електроинженери.
В: Каква превантивна поддръжка е необходима, за да се поддържа допустимото отклонение на дължината +/- 0.2 mm?
О: Операторите трябва да извършват ежедневни проверки на концентрацията на охлаждащата течност, да изпразват конвейера за стружки и да проверяват износването на зъбите на диска. Месечната поддръжка изисква гресиране на линейните направляващи блокове, проверка на нивото на хидравличното масло и проверка на напрежението на съединителя на енкодера.
Популярни тагове: правоъгълна машина за рязане на тръби, Китай правоъгълна машина за рязане на тръби производители, доставчици, фабрика
Един чифт
Машина за рязане на метални профилиМоже да харесаш също


Изпрати запитване